

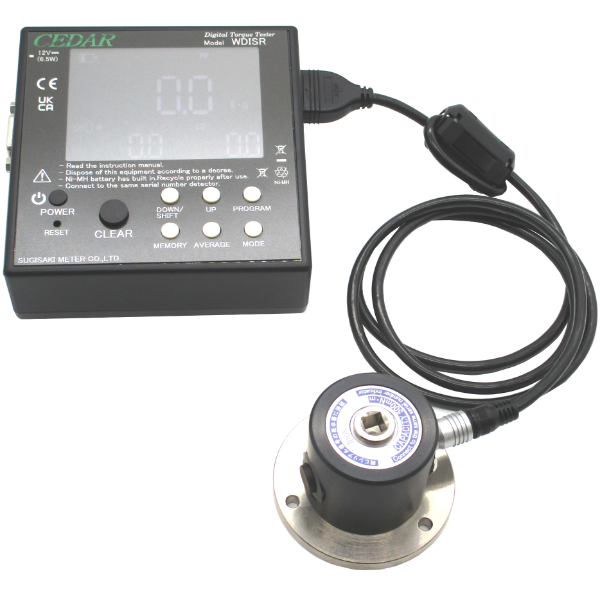
CEDAR 思达静态扭矩测试仪 WDISR‑IP1500

400-616-7676转3323
仪器介绍
CEDAR 思达静态扭矩测试仪 WDISR‑IP1500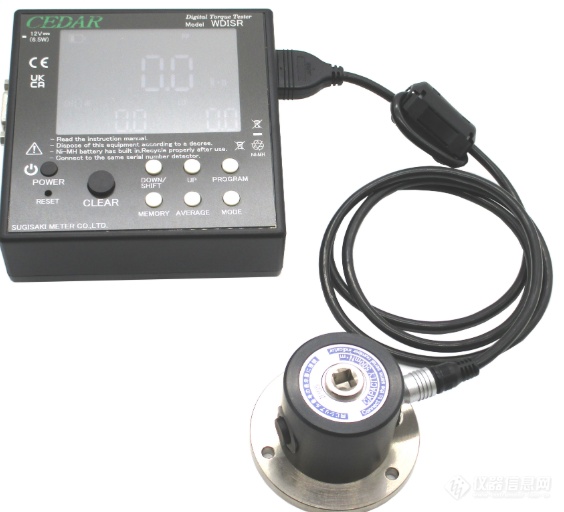
一、完整规格参数
| 项目 | 参数详情 |
|---|---|
| 测量量程 | 20 ~ 1500 N·m |
| 测量精度 | ±0.5%(499digit 以下 ±3digit) |
| 采样速率 | 1000 笔 / 秒,高速捕捉静态拧紧扭矩曲线 |
| 测量方向 | CW 顺时针 / CCW 逆时针双向测量 |
| 测量模式 | Track 实时追踪、Peak 峰值保持、Peak-Down 第一峰值捕捉、C 实时输出 |
| 显示 | 彩色 LCD 显示屏,OK/NG 颜色判定(绿色合格 / 红色不合格) |
| 数据存储 | 最多保存 10 组测试配方,可存储 800 组测量数据,可查看最大值、最小值、平均值 |
| 通讯接口 | USB + RS232C 双接口,标准 ASCII 协议;可选配无线传输模块,无线上传数据 |
| 传感器结构 | 高刚性法兰式固定传感器,支持台面工装固定,可承受大扭矩负载 |
| 供电 | AC 适配器 / 内置充电镍氢电池;电池连续工作 12h,充电 3 小时满电 |
| 单位切换 | N·m、kgf·cm、lbf·in、lbf·ft |
| 适用工具 | 大扭矩手动扭力扳手、重型电动拧紧轴、静态螺栓拧紧工具 |
二、产品详细介绍
WDISR-IP1500 是 CEDAR 杉崎计器 WDISR 系列旗舰大量程静态扭矩测试仪,专门针对重型螺栓静态拧紧工艺开发,用于稳态扭矩采集、扭矩工具校验、装配工艺验证。
高刚性传感器本体IP1500 传感器采用加厚合金钢法兰结构,抗扭转、抗形变,适合重型工装固定安装,长期反复大扭矩加载,保证测量稳定性。法兰安装孔设计,可直接锁在测试台、自动化装配机架上,支持产线在线集成。
多模式扭矩采集
Peak 峰值模式:抓取拧紧过程最大扭矩,是螺栓拧紧工艺最常用模式;
Peak-Down 模式:捕捉拧紧到位瞬间的第一峰值,适合螺栓屈服点测试;
Track 实时追踪:实时输出扭矩变化曲线,用于工艺研究。
10 组通道配方管理可预先设置 10 套不同扭矩上下限,切换不同产品、不同规格螺栓时,一键调用配方,无需反复修改参数,适合多品种产线。
丰富的数据输出能力标配 USB、RS232C,可直接对接 PC、PLC、MES 系统,实时上传扭矩数值、OK/NG 判定结果,实现拧紧数据全流程追溯,满足 IATF16949、ISO9001 质量体系审核。选配无线模块可脱离线缆,在工具计量室灵活使用。
彩色 OK/NG 可视化判定屏幕根据扭矩是否落在设定区间自动变色,绿色 = 合格,红色 = 不合格,产线操作员可快速识别不良,减少人为误判。
⚠️关键区分:WDISR-IP 系列 =静态扭矩(持续平稳拧紧);WIMS-IP 系列 =冲击动态扭矩(油压脉冲、气动冲击扳手,捕捉瞬间爆发冲击扭矩),二者不能混用。WDISR‑IP1500不能捕捉冲击脉冲扭矩,冲击工具必须选用 WIMS 系列。
三、实际应用案例分析
案例 1:商用车底盘螺栓装配产线(自动化设备在线点检)
客户场景:重型卡车底盘装配线,使用大扭矩手动扭力扳手、重型电动拧紧轴,拧紧底盘悬架、后桥连接螺栓,工艺要求扭矩 800~1200N・m,客户要求每班对拧紧工具做点检,防止工具扭矩漂移,造成螺栓松脱、断裂重大安全隐患。痛点:原有简易扭矩设备量程不足,精度差,无法留存检测记录,客户审核缺少可追溯数据。解决方案:采用 WDISR‑IP1500,固定在产线工具点检工位。每班操作员使用产线同款扭力扳手在传感器上做测试,设定上下限 800~1200N・m。落地效果
自动判定 OK/NG,扭矩超出范围直接红色报警,工具超差立即送去维修;
所有点检数据自动保存,上传 MES 系统,客户审核可直接调取历史记录;
10 组配方,不同规格底盘螺栓一键切换参数;
提前识别工具漂移,避免批量装配不良,杜绝底盘螺栓失效风险。
案例 2:工程机械零部件计量室周期校准
客户场景:工程机械工厂计量室,负责全厂车间大扭矩扭力扳手的年度 / 季度计量校准,扭矩范围 20~1500N・m,需要出具可溯源的校准报告,满足客户第三方审核。痛点:送检外部计量机构周期长、成本高,内部缺少覆盖 1500N・m 量程的高精度扭矩标准设备。解决方案:WDISR‑IP1500 作为内部标准扭矩基准,对车间回收的扭力扳手进行校验,设备自带存储,可导出测试数据,生成校准记录,配合原厂年度校准证书,形成完整计量溯源链。落地效果
内部完成大部分大扭矩扳手校准,大幅缩短计量周期,降低外送成本;
精度 ±0.5%,满足计量室基准设备精度要求;
自动保存每一把扳手的校准数据,设备编号、测试时间、扭矩值全部留存,审核随时调取。
案例 3:重型风电零部件工艺开发验证
客户场景:风电设备零部件研发部门,做大型螺栓拧紧工艺验证,需要采集静态拧紧扭矩曲线,确定最优拧紧工艺窗口,编写作业指导书。痛点:需要实时采集扭矩变化过程,分析螺栓屈服、预紧力和扭矩的对应关系,普通简易扭力计只能读取单点峰值,无法观察拧紧全过程。解决方案:WDISR‑IP1500 接入电脑,Track 模式实时采集完整扭矩曲线,记录拧紧全过程扭矩变化。落地效果
获取完整扭矩曲线,确定螺栓弹性区间,建立工艺扭矩上下限;
对比不同拧紧速度、润滑条件对最终预紧扭矩的影响,优化装配工艺;
测试数据可导出保存,作为工艺文件存档。


