

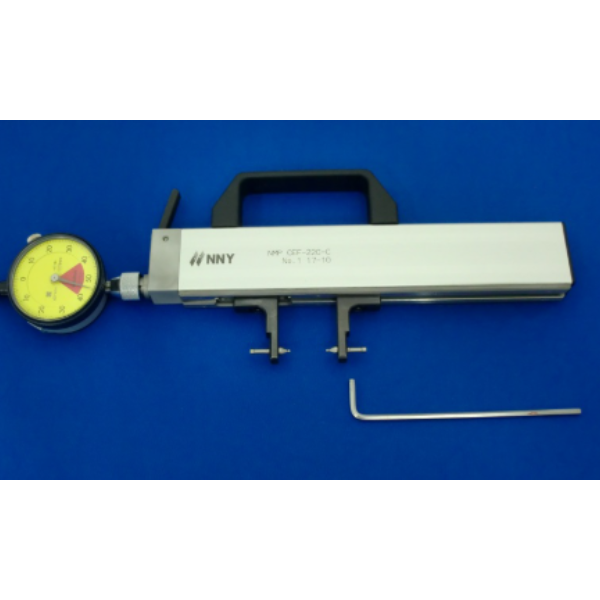
授权代理商NNY 南谷内径比较式卡钳CIG-150-C

400-616-7676转3323
核心参数
核心参数
测量范围
内径 23~120mm
仪器介绍
授权代理商NNY 南谷内径比较式卡钳CIG-150-C 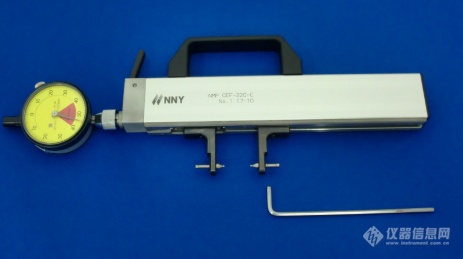
一、基础规格参数
测量范围:内径 23~120mm
标配臂长:出厂默认长臂(可继续选 20/30/40/50/60mm 加长臂)
测头安装孔:φ3.5 / φ5.0 / M2.5 可选;支持球形测头、针式测头、薄片测头,最小可做到 φ0.2 小球测头
测量原理:比较式差值测量,必须使用标准环规 / 标准量块(Master 基准件)归零,表头读取尺寸偏差,不能直接读取绝对尺寸
重复性:≤0.003mm
适配表头:三丰数显千分表、百分表(表头单独选配)
机身材质:轻量化铝合金,手持长时间检测不易疲劳,也可工装固定在线检测
最大承重:勾选【无此项参数】(量具无承重)
✅ 和 CIF-150-C 核心区别 CIF-150-C:标准臂,适合浅孔、浅内花键、浅沟槽;CIG-150-C:深度加长臂,专门应对深度大、孔口窄、内部结构深的工件,避开端面、台阶干涉
二、产品核心特点
深度伸入能力强,规避干涉加长测量臂可以伸进深孔、长内花键、沉孔内部;很多变速箱内花键、深沟槽,普通 CIF 短臂会被工件端面挡住,CIG 系列可以直接抵达待测位置,是这款最大优势。
测头模块化,按需定制球测头、平测头、细针测头单独更换;奇数齿内齿轮、花键跨棒距测量优先搭配球形测头;窄槽、薄壁件用薄片测头。
比对式测量,人员误差低不同于普通卡尺直接读数:先拿 Master 标准环规对零,再测工件,表头只显示和基准的偏差。新人、不同检验员之间的数据一致性远高于游标卡尺、普通数显卡尺,适合产线批量抽检。
通用性强,表头复用市面上主流的数显千分表、百分表都可以安装,客户可以沿用现有的三丰指示表,不用整套重新采购表头,降低成本。
耐用稳定,适合产线高频使用滑动臂结构阻尼稳定,不易松动;铝合金机身抗磕碰,日系汽车、精密传动、轴承行业大量产线在线检测使用。
⚠️ 局限说明 ① 必须配套 Master 标准件归零,无基准件无法独立测量绝对尺寸; ② 只适合内径测量; ③ 主机不含表头、不含标准环规,都属于选配件。
三、行业用途 + 落地案例分析
案例 1:汽车变速箱内花键(深度长内花键 BBD 棒间距检测,最主流场景)
痛点:自动变速箱、减速器的内花键,花键有效段在孔深处,工件端面有台阶,普通 CIF 短臂卡钳、普通卡尺、公法线千分尺放不进去,测头和齿端面发生干涉,无法稳定测 BBD(内花键棒间距);奇数齿内花键更加难测,三坐标检测节拍太慢,不适合产线全检。 方案:CIG-150-C + 配套球形测头 + 对应规格 Master 环规归零,手持伸入花键内部,直接读取 BBD 偏差。 效果:单件检测几秒完成,产线可以全检;重复性稳定在 0.003mm 以内,替代三坐标抽检,大幅降低检测成本,日系变速箱厂标准方案。
案例 2:深内沟槽、卡簧槽内径检测(液压阀套、衬套深槽)
痛点:液压阀、精密衬套的内卡簧槽,槽在孔的深处,孔口直径小,槽底内径是管控尺寸;普通卡尺爪短伸不到槽底,塞规只能通止,无法读取具体偏差值。 方案:CIG-150-C 加长臂伸入到槽底,搭配平测头比对测量槽底内径。 效果:不仅判断合格与否,还能读出偏差,方便监控刀具磨损、制程漂移,适合机加工巡检。
案例 3:奇数齿内齿轮小径、大径、跨棒距 M 值检测
痛点:奇数齿内齿轮,齿形结构特殊,普通量具很难稳定放置测棒,容易打滑、读数离散;三坐标测量节拍长,不适合压铸、滚齿工序后的在线抽检。 方案:CIG-150-C + 小球测头,伸入齿圈内部,直接比对跨棒距 M 值。 效果:滚齿工序旁现场快速判定,及时发现滚刀磨损、工装偏移,减少不良批量流出。
案例 4:滚珠丝杠螺母内滚道有效径比对检测
痛点:滚珠螺母的内滚道是曲面,有效直径是核心管控尺寸,滚道位置深,普通内径千分尺、卡尺无法贴合曲面。 方案:定制三点球形测头搭配 CIG-150-C,用标准母件归零比对滚道有效径。 效果:来料检验、磨加工工序巡检使用,丝杠、滚珠螺母厂家高频选用。
案例 5:航空精密衬套、深沉孔内径比对
痛点:航空精密衬套,孔深大、公差严格,对测量一致性要求极高,实验室三坐标效率低,来料入库需要快速复检。 方案:CIG-150-C 搭配高精度 Master 环规,质检台批量比对。 效果:入库快速筛查超差件,只把可疑件送三坐标复测,提升质检效率。


